Kuyumcu imalat ve fire takibi; Kapalıçarşı, Kuyumcukent ve modern mücevher üretim tesislerinde hammadde has altın külçelerinin döküm ocağına girişinden başlayarak mum modelleme, döküm, tesviye, taş mıhlama ve cila aşamalarında oluşan miligram düzeyindeki gramaj kayıplarını, ramat tozlarını ve usta işçilik firelerini 2D karekodlu lot takibiyle dijitalleştiren kurumsal bir üretim otomasyon mimarisidir. Naron Bilişim Teknolojileri San. ve Tic. A.Ş. mühendisliğiyle geliştirilen bu sistem, kuyumcu imalatçılarının görünmez altın kaçaklarını, ramat geri kazanım kayıplarını ve milyem sapmalarını tam denetim altına alır.
İlgili Atölye ve İmalat Yönetim Rehberleri
- Kuyumcu yazılımları ile hassas terazi, barkod ve envanter yönetimi: Sarraf ve perakende kuyumcu kasa entegrasyonu.
- Karekod ile lot ve seri no takip sistemi: Üretimden sevkiyata izlenebilirlik: Parti bazında hammadde ve yarı mamul izlenebilirliği.
- Donanım ve API entegrasyonlu kurumsal özel yazılım mimarisi: OIML teraziler, termal transfer etiketleme ve el terminalleri.
- Karekod depo yönetimi ile akıllı stok ve raf takibi: Kıymetli maden kasaları ve atölye hammadde ambarı yönetimi.
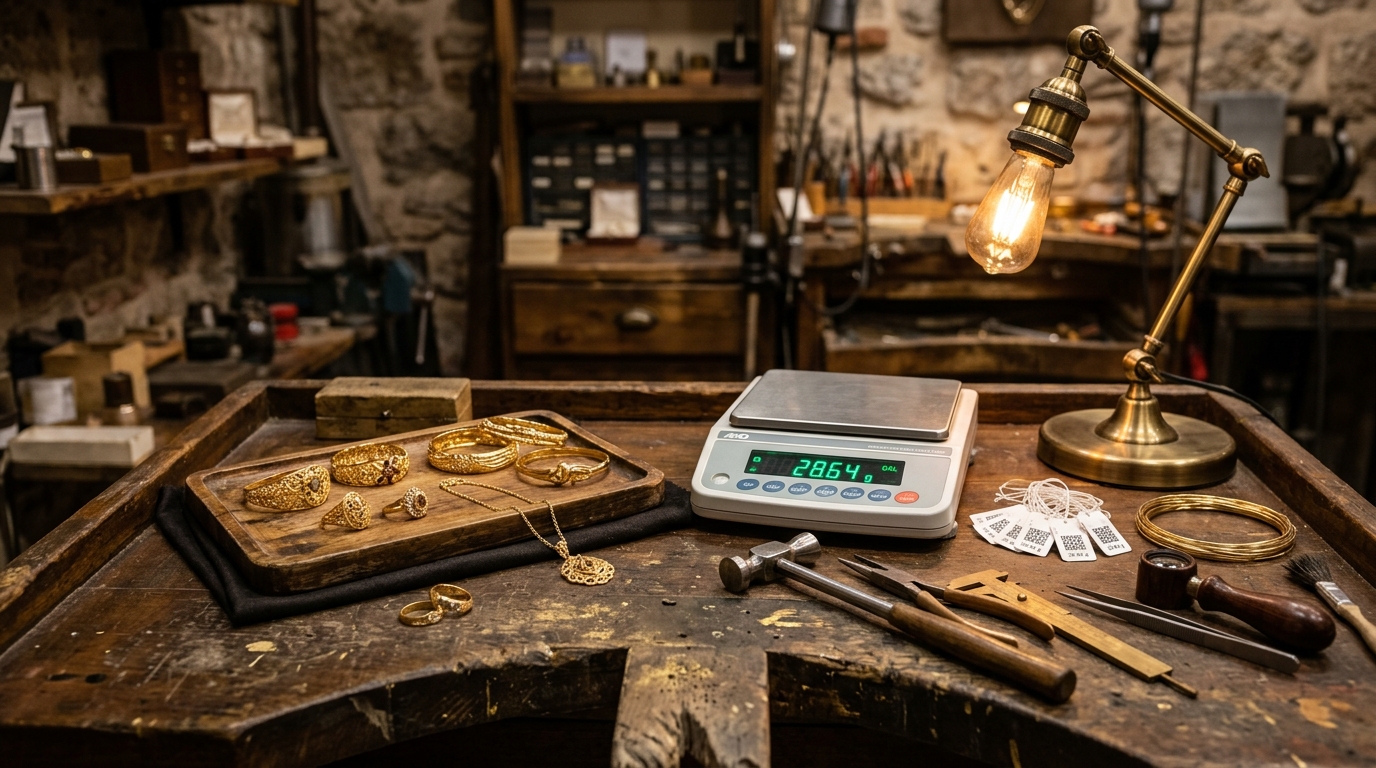
Durum: Ayda ortalama 12 kilogram 22 ayar bilezik ve takı üreten 16 tezgâha sahip bir kuyumcu imalat atölyesinde eritme ocağı, tel çekme, pres, desen kesim (kalemkâr), cila ve yıkama istasyonları bulunmaktadır.
Karşılaşılan Sorun: Atölyede hangi ustanın ne kadar fire verdiği manuel çizelgelerle tutulmakta, cila süngerlerinde ve lavabo filtrelerinde biriken ramat tozu geri kazanımında her ay yüzlerce gramlık açıklanamayan açıklar oluşmaktadır. Usta değişimlerinde ve ay sonu mutabakatlarında işçilik kayıpları tespit edilememektedir.
1 Has Altın Çıkışı ve Lot Karekodunun Üretilmesi: Ana kasadan eritme ocağına teslim edilen 1.000,00 gram 995.0 saflıktaki külçe altın analitik terazide tartılır. Sistem bu partiye özel `LOT-2026-BLZ-084` karekod kimliğini üretir ve ocak şefine zimmetler.
2 Tezgâhlar Arası Miligram Hassasiyetinde Karekodlu Teslimat: Dökümden çıkan 916 milyem ham bilezik halkaları kalemkâr ustalarına dağıtılırken usta kendi kimlik kartını ve bilezik tepsisinin karekodunu okutur. Teslim edilen net gramaj (örn. 84.52 g) terazi portundan anında sisteme kaydedilir.
3 İstasyon Sonu Ramat ve Talaş Tartımı: Kalemkâr ustası işini bitirdiğinde işlenmiş mamulü ve tezgâh çekmecesindeki altın talaşını ayrı ayrı tarttırır. Sistem usta bazlı net talaş oranını ve buharlaşma/uçucu fireyi miligramına kadar hesaplar; tolerans dışı sapmalarda şefe anlık uyarı verir.
4 Cila Ramatı Geri Kazanımı ve Has Bakiye Konsolidasyonu: Cila tozları ve ultrasonik yıkama filtreleri ramathaneye gönderildiğinde çıkan has altın sisteme iade olarak işlenir. Posingo bulut ERP mimarisi üzerinden atölyenin net imalat maliyeti, usta işçilik primleri ve toptancı cari borçları anlık konsolide edilir; GİB mevzuatına uygun imalat sevk irsaliyeleri tek tuşla düzenlenir.
Kuyumcu Atölyelerinde İmalat ve Ramat Fire Takibi Nedir?
Kuyumculuk imalatı, dünyanın en pahalı hammaddesiyle çalışan endüstriyel zanaat dallarından biridir. Standart makine imalatında demir, plastik veya alüminyum talaşı hurda olarak düşük değerle satılabilirken; kuyumculukta tezgâhtan yere dökülen toz, testere talaşı, cila fırçasına yapışan mikronluk parçacıklar ve yıkama suyuna karışan zerreler dahi doğrudan külçe altın değerindedir. Kuyumculuk terminolojisinde bu geri kazanılabilir altın tozlarına ramat adı verilir.
Geleneksel imalat yöntemlerinde usta gün başında kasadan 200 gram altın alır, gün sonunda tezgâhına göre kaba bir tartım yapar ve ay sonunda ramat çökertme işleminden gelen sonuca göre tahmini bir hesap kapatılır. Bu hantal ve denetimsiz yapı; döküm boşluklarından kaynaklanan gizli fireleri, ustanın el becerisinden doğan gereksiz talaş kayıplarını ve atölye içi kaçakları gizler. Kuyumcu imalat ve fire takibi yazılımı, hammadde külçeden son parlatılmış vitrin takısına kadar üretimin her saniyesini 2D karekodlu lot kimlikleriyle izleyerek atölye verimliliğini garantiye alır.
Döküm, Cila, Mıhlama ve Kalemkâr İstasyonlarında Adım Adım Lot İzleme
Bir altın yüzük veya kolyenin imalat serüveni birbirini takip eden çok sayıda istasyondan geçer. Kurumsal özel yazılım mimarimiz, her istasyonu bağımsız bir operasyon merkezi olarak modelleyerek fireyi kaynağında yakalar:
1. Eritme ve Vakumlu Döküm İstasyonu
Has altın ile bakır ve gümüş gibi ligatür alaşımları karıştırılarak istenen ayara (14K – 585, 18K – 750, 22K – 916) getirilir. Vakumlu döküm fırınına dökülen ağaç kalıplarından çıkan ham parçalar döküm şefine zimmetlenir. Döküm cürufu ve ergitme potasındaki kalıntılar anında ramat partisi olarak sisteme ayrıştırılır.
2. Kalemkâr ve Tesviye Tezgâhları
Dökümden çıkan parçaların çapakları alınır ve üzerlerine el aletleriyle desenler işlenir. Bu istasyon, en yoğun metal talaşının çıktığı yerdir. Her ustanın çekmecesinde biriken altın talaşı, iş bitiminde dijital terazide tartılarak ustanın imalat kartına ramat girişi olarak işlenir.
3. Taş Mıhlama ve Pırlanta Dizimi
Taşlı modellerde pırlanta, zümrüt veya zirkon taşlar mikroskop altında yuvalarına mıhlanır. Mıhlama esnasında kırılan taşlar, çatlayan tırnaklar ve dökülen metal zerrecikleri sistemde ayrı fire sınıflarında raporlanır. Taş karatı ile metal gramajı stokta hiçbir zaman birbirine karıştırılmaz.
4. Cila, Rodaj ve Ultrasonik Yıkama
Ürüne parlaklık kazandıran cila fırçaları ve parlatma macunları yüksek miktarda altın tozu emer. Cila makinelerinin emiş fanlarında ve filtrelerinde toplanan kuru ramat ile ultrasonik yıkama tanklarının dibine çöken çamur ramat, belirli periyotlarla asit çökertme fırınına gönderilir ve sisteme has altın olarak geri kazandırılır.
| Operasyonel Kriter | Geleneksel Defterli İmalat Takibi | Karekodlu Dijital İmalat ve Fire Takibi |
|---|---|---|
| İstasyonlar Arası Transfer | Kâğıt fişler, el yazısı çizelgeler, sözlü beyan | Her tepsiye basılan 2D karekodun optik okuyucuyla taranması |
| Usta Bazlı Fire Tespiti | Ay sonunda genel ortalamaya bakılır; bireysel tespit imkansızdır | Her iş emrinde ustanın net gramaj, talaş ve uçucu firesi anlık ölçülür |
| Milyem Saflık Sapmaları | Döküm sonrası ayar düşüklüğü sonradan fark edilir; ceza riski doğar | Alaşım reçetesi yazılım tarafından miligramına kadar hesaplanır |
| Ramat Geri Kazanım Oranı | %70 – %80 arasında kalır; kayıplar normal kabul edilir | Filtre, lavabo ve sünger ramatı kayıt altına alınarak %95+ geri kazanım |
| Yarı Mamul Stok Değeri | Atölye içinde kaç gram işlenmekte olan altın olduğu bilinemez | Tüm tezgâhlardaki iş emri altını canlı ekranda gram ve TL olarak izlenir |
| Muhasebe ve Cari Mutabakat | Haftalar süren karmaşık has altın ve işçilik hesaplaşması | Toptancılara ve atölyelere tek tıkla net has altın ekstresi üretimi |
Milyem Hesabı, Alaşım Reçetesi ve Kimyasal Saflık Standartları
Kuyumculuk imalatının en kritik matematiksel omurgası milyem dengesidir. 24 ayar has altın 1000 saflık kabul edilirken, piyasada işlem gören külçeler 995.0 veya 999.9 saflıktadır. 14 ayar takı üretiminde hedeflenen milyem 585’tir; ancak döküm esnasında alaşımın homojen karışmaması durumunda ürün 582 milyeme düşebilir. Bu durum, T.C. Ticaret Bakanlığı ve Darphane denetimlerinde düşük ayarlı altın satışı gerekçesiyle ağır para cezalarına ve itibar kaybına neden olur.
Karekod Yazılım imalat modülümüz, atölye kimyagerleri ve döküm ustaları için hassas alaşım reçetesi motoru sunar:
- Otomatik Ligatür Hesaplama: Kazana atılacak has altın miktarı girildiğinde sistem; hedeflenen ayarın tam 586 veya 917 milyem çıkmasını sağlayacak gümüş, bakır ve çinko oranlarını miligram cinsinden hesaplar.
- Ayar Güvenlik Marjı: Yasal sınırların altına düşmemek için 1-2 milyemlik güvenlik payı otomatik olarak formüle eklenir; fazla altın israfı da önlenir.
- Geri Dönüşümlü Hurda (Astar) Girişi: Önceki dökümlerden kalan yolluklar ve pres artıkları sisteme astar olarak eklendiğinde, sistem mevcut astarın milyemini yeni has altınla harmanlayarak hassas bir denge kurar.
| Donanım Birimi | Haberleşme Arayüzü | Atölye İçi Görevi ve Sektörel Faydası |
|---|---|---|
| Analitik Laboratuvar Terazisi | RS232 Seri Port / USB / TCP/IP | 0.001 g hassasiyetle döküm öncesi ve sonrası parça gramajlarının otomatik aktarımı |
| Ağır Kapasiteli Kasa Terazisi | Bluetooth / Endüstriyel RS485 | Külçe altın ve 5-20 kg ramat çuvallarının hatasız brüt tartımı |
| Yüksek Sıcaklık Karekod Etiketleme | Termal Transfer 300 DPI Yazıcı | Asit banyolarına ve tavlama fırınlarına dayanıklı seramik/metal etiketleme |
| Atölye Saha Terminalleri | Android Endüstriyel El Terminali / Dokunmatik Kiosk | Usta tezgâhlarında eldivenle tek tıkla iş emri başlatma ve bitirme |
| Merkezi Güvenli Kasa Kasası | Biyometrik Parmak İzi / RFID Kilit | Mesai bitiminde ustaların tepsilerini kasaya teslim etme doğrulaması |
| ÖKC ve Finans Entegratörü | Bulut REST API (GİB / Hugin / Beko) | İmalat sevk irsaliyeleri, e-Müstahsil makbuzu ve toptancı cari mutabakatı |
Usta Performans Yönetimi, İşçilik Primleri ve Hatalı Üretim Raporlaması
Bir kuyumcu imalat atölyesinin kârlılığını belirleyen temel faktör ustaların el işçiliği hızı ve fire disiplinidir. Kimi usta günde 40 bilezik üretirken sıfıra yakın talaş çıkarır; kimi usta ise aceleci çalıştığı için hem parçayı zedeler hem de yüksek oranda fireye sebep olur.
Karekodlu imalat yazılımımız sayesinde atölye sahipleri yönetici kokpitinden usta bazında performans karneleri çıkarabilir:
- Gramaj Başına İşçilik Ücreti: Ustaların yaptıkları modellerin zorluk derecesine göre hak ettikleri santim veya gram başı işçilik bedelleri anında hakediş tablosuna yansır.
- Fire Sapma Analizi: Atölye standart toleransı %1.5 iken bir ustanın firesi sürekli %2.8 çıkıyorsa sistem yöneticiye kırmızı alarm verir.
- Hatalı Parça ve Hurdaya Ayırma: Taş mıhlarken çatlayan montürler veya dökümde gözenek (porozite) kalan takılar anında \\”Revizyon\\” koduyla geri beslemeye alınır; hatanın hangi tezgâhta yapıldığı geriye dönük lot iziyle doğrulanır.
Posingo Bulut ERP ile Çoklu Atölye ve Toptan Kasa Entegrasyonu
Üretilen mamullerin vitrin mağazalarına veya toptan pazarlamacılara sevk edilmesi aşamasında atölye ile merkez muhasebe arasında anlık veri akışı şarttır. Posingo bulut ERP sistemi, çoklu atölye ve şube zincirlerini tek bir merkezi çatı altında birleştirir. Posingo %100 gerçek zamanlı (real-time) bulut teknolojisiyle çalışır; sahadaki tartım, üretim ve sevk hareketleri yerel belleğe hapsedilmeden anında merkezi sunucuya yazılır.
Atölyede son cilası yapılan ve kalite kontrolden geçen 50 adet pırlanta kolye, karekodlu nakil kutusuna konulduğu saniyede toptancı irsaliyesi hazırlanır. Toptan müşteri altını teslim aldığında kendi ekranından karekodu okutarak mamulü stoklarına kabul eder. Toptancının atölyeye borçlandığı has altın ve döviz işçilik bedeli otomatik olarak cari karta işlenir. Çift yönlü bu akış, ay sonu mutabakatlarında yaşanan günlerce süren telefon trafiğini ve hesap anlaşmazlıklarını tamamen sonlandırır.
Yasal Düzenlemeler, Hurda Altın Kabulü ve Gelir İdaresi Başkanlığı Mevzuatı
Kuyumculuk üretiminde kullanılan hammaddenin bir kısmı Darphane basımı külçelerden sağlanırken, önemli bir bölümü ise piyasadan toplanan hurda altınların (eski bilezikler, çeyrekler) eritilmesiyle elde edilir. Hurda altın alımları vergi mevzuatında özel usullere tabidir.
Sistemimiz, Gelir İdaresi Başkanlığı e-Müstahsil Makbuzu ve Gider Pusulası düzenlemeleriyle tam uyumlu çalışır. Vatandaştan veya yetkili sarraftan alınan hurda altının ayarı, net gramajı ve su terazisi analiz değerleri girildiğinde sistem mevzuata uygun e-Belgeyi otomatik oluşturur. Toptan teslimatlarda ise külçe/has altın KDV istisnası ile fason işçilik KDV tevkifatı kuralları tam otomatik uygulanır. Atölye teslimatlarında Hugin, İnpos, Ödeal ve Beko yeni nesil ÖKC yazarkasa POS entegrasyonuyla güvenli mali süreç işletilir.
Atölye İmalat ve Fire Takip Sisteminin Kurulum Adımları
Karekod Yazılım ekibi olarak kuyumcu imalat atölyenizi dijitalleştirmek için sahada kanıtlanmış bir yol haritası izliyoruz:
- Mevcut Atölye Süreçlerinin ve İstasyonların Modellenmesi: Dökümhane, pres, kalemkâr, mıhlama ve cila bölümlerinin yerleşim planı incelenir; her istasyon için tablet/okuyucu noktaları belirlenir.
- Hassas Terazilerin Ağ Entegrasyonu: Atölyedeki tüm Sartorius, Mettler Toledo, Ohaus veya yerli OIML sertifikalı hassas teraziler RS232/Ethernet dönüştürücülerle sisteme bağlanır.
- Alaşım ve Reçete Formüllerinin Sisteme Yüklenmesi: 8K, 14K, 18K ve 22K döküm alaşım oranları ve standart fire tolerans limitleri tanımlanır.
- Usta Tezgâhlarına Karekod Donanımlarının Kurulması: Her tezgâha dayanıklı optik okuyucular yerleştirilir ve ustaların kimlik kartları sisteme eşleştirilir.
- Canlı Döküm Pilot Testi ve Devreye Alma: Gerçek bir altın döküm partisi baştan sona sistem üzerinden takip edilir; ramat tartımları ve cila geri kazanımı teyit edilerek tam zamanlı canlıya geçilir.
Sıkça Sorulan Sorular
1. Kuyumcu atölye takip programı nedir ve hangi operasyonları kapsar?
Kuyumcu atölye takip programı; külçe has altının döküm ocağına girişinden başlayarak kalemkâr, mıhlama, cila ve ramat çökertme aşamalarına kadar tüm imalat süreçlerini 2D karekodlu partilerle izleyen, usta bazlı fire ve milyem muhasebesi tutan kurumsal üretim yazılımıdır.
2. Atölyede ramat fire takibi nasıl yapılır ve kayıplar nasıl önlenir?
Her tezgâha iş teslim edilirken ve geri alınırken analitik terazi üzerinden otomatik gramaj kaydı alınır. Ustanın tezgâh çekmecesindeki talaş ve parça ayrı tartılarak net talaş oranı hesaplanır; emiş filtrelerindeki ve yıkama sularındaki tozlar ramat partisi olarak sisteme işlenerek kayıplar kaynağında durdurulur.
3. Hassas teraziye konulan altının ağırlığı sisteme nasıl aktarılır?
Teraziler RS232 seri port, USB veya TCP/IP protokolleriyle yazılıma doğrudan bağlıdır. Parça teraziye konulup ağırlık dengelendiğinde veya tek bir tuşa basıldığında gramaj verisi klavye kullanmaksızın mikrosaniyeler içinde sisteme akar; insan kaynaklı yazım hataları sıfırlanır.
4. 14 ayar ve 22 ayar altın alaşım reçeteleri otomatik hesaplanır mı?
Evet. Döküm şefi kazana koyacağı has altın miktarını girdiğinde, sistem hedeflenen milyemi (örn. 586 veya 917) yakalamak için gereken gümüş, bakır ve alaşım katkılarını miligram hassasiyetinde formüle eder.
5. Atölyede çalışan ustaların işçilik primleri nasıl hesaplanır?
Ustaların bitirdikleri her iş emrinin model kodu, parça sayısı ve net gramajı sistemde toplanır. Model zorluk katsayısı ve fire disiplini göz önüne alınarak usta hakediş raporları ve maaş primleri tek tıkla listelenir.
6. Taş mıhlama sırasında kırılan veya zayi olan pırlantalar nasıl kaydedilir?
Mıhlama istasyonunda zayi olan veya çatlayan taşlar özel fire koduyla sistemden düşülür. Taş envanteri karat bazında, montür ise gram bazında ayrı takip edilerek maliyet doğru paylaştırılır.
7. Cila tozu ve ramathane geri kazanım mutabakatı nasıl sağlanır?
Cila süngerleri, zemin talaşları ve yıkama tortuları ramathaneye gönderildiğinde çıkan külçe has altın sisteme geri dönüşüm olarak işlenir. Yazılım partinin başında kaybolan altın ile ramattan dönen altını karşılaştırarak net geri kazanım verimini raporlar.
8. Çok şubeli kuyumcu mağazaları ile atölye arasında veri aktarımı nasıl işler?
Posingo bulut ERP altyapısı sayesinde mağazalardan gelen siparişler anında atölye iş emirlerine dönüşür. Atölyede üretimi biten ürünler sevk irsaliyesiyle mağaza kasasına kabul edildiğinde cari hesaplar ve has altın bakiyeleri anlık güncellenir.
9. GİB mevzuatı ve e-İrsaliye uyumluluğu var mıdır?
Evet. Atölyeler arası fason işçilik sevklerinde ve toptancı teslimatlarında Gelir İdaresi Başkanlığı resmi e-İrsaliye ve e-Fatura süreçleri tam entegre çalışır. Fason işçilik KDV tevkifatı otomatik hesaplanır.
10. Kurulum ne kadar sürer ve mevcut terazilerimiz kullanılabilir mi?
Naron Bilişim Teknolojileri San. ve Tic. A.Ş. teknik ekibimiz atölyenizde bulunan OIML sertifikalı mevcut terazileri sisteme entegre eder. Ortalama 2-3 iş günü içerisinde donanım bağlantıları ve usta eğitimleri tamamlanarak sistem anahtar teslim devreye alınır.
Naron Bilişim Teknolojileri San. ve Tic. A.Ş. güvencesiyle sunulan kurumsal kuyumcu imalat, ramat fire ve atölye otomasyon çözümleri.
0 yorum